
Como calcular eficiência em malharia: OEE em teares circulares
Atualizado em
No ambiente fabril de uma malharia, o cálculo de eficiência está no centro das atenções da gestão. A ficha técnica de malharia normalmente já determina a relação exata: quantas voltas o cilindro do tear precisa realizar para produzir determinado número de metros ou quilos de um artigo específico.
Quando conectamos sensores de volta à máquina para capturar essa variável física em tempo real, abrimos caminho para calcular o verdadeiro OEE (Overall Equipment Effectiveness) da malharia, abandonando métricas superficiais e enxergando onde a capacidade fabril realmente é perdida.
Por que a malharia precisa conhecer o OEE
Medir apenas a produção bruta final não indica eficiência real. Um tear pode bater a meta de voltas do dia, mas ter operado em marcha lenta durante metade do tempo ou acumulado defeitos de malha que serão descartados ou rebaixados na revisão.
O OEE decompõe a eficiência do tear circular em três pilares fundamentais: Disponibilidade, Performance e Qualidade. Ao utilizar o número de voltas captado diretamente pelos sensores, esses três indicadores ganham precisão matemática:
OEE = Disponibilidade × Performance × Qualidade
A seguir, analisamos como formular e calcular cada um desses componentes utilizando a contagem de rotações e os tempos reais de máquina.
1. Disponibilidade: o tempo efetivo de giro do tear
A Disponibilidade avalia a proporção do tempo em que o tear esteve de fato girando em comparação com o tempo planejado de operação. No tear circular, paradas para troca de artigo, regulagem de agulhas e cames, limpeza periódica de penugem ou espera por matéria-prima na gaiola corroem essa fatia.
A relação matemática é simples:
Disponibilidade = Tempo Operando (minutos) ÷ Tempo Programado (minutos)
Considere um turno de produção programado para 8 horas de trabalho (480 minutos). Ao longo do dia, o tear ficou parado 30 minutos aguardando reposição de cones na gaiola e 30 minutos para limpeza e inspeção mecânica. O tempo em que o cilindro esteve efetivamente apto e girando foi de 420 minutos.
Dividindo os 420 minutos de giro pelos 480 minutos planejados, obtemos uma Disponibilidade de 87,5% (ou 0,875).
2. Performance: entrega real de voltas vs. rotação nominal
O pilar de Performance é onde a leitura automática por sensor de voltas se torna insubstituível. Enquanto a Disponibilidade informa quanto tempo a máquina girou, a Performance mede se ela girou no ritmo previsto pela engenharia de produto.
Toda ficha técnica de malharia define a velocidade nominal da máquina para cada artigo, expressa em rotações por minuto (RPM). Multiplicando esse RPM padrão pelo tempo em que o tear esteve ligado, chegamos às Voltas Teóricas:
Voltas Teóricas = Tempo Operando (minutos) × RPM Nominal
A Performance é calculada comparando as voltas reais registradas pelo sensor indutivo com as voltas teóricas possíveis:
Performance = Voltas Reais Registradas ÷ Voltas Teóricas
Imagine que, durante os 420 minutos em que o tear operou, a receita técnica especificava uma rotação nominal de 26 RPM. A produção teórica ideal para essa janela seria de 420 × 26 = 10.920 voltas.
Na prática, o sensor de volta registrou apenas 9.280 voltas reais. Essa defasagem ocorre por duas razões muito comuns na malharia: as microparadas por quebra de fio nos alimentadores positivos (aquelas interrupções rápidas de 40 segundos que o operador resolve emendando o fio, mas que somam centenas de rotações perdidas) e a diminuição proposital da velocidade no inversor para evitar quebras quando o lote de fio apresenta irregularidades.
Para não contar a mesma perda duas vezes, definimos um limite: paradas abaixo de X minutos entram como microparadas na Performance; acima disso, como indisponibilidade.
Ao dividir 9.280 por 10.920, chegamos a uma Performance de 84,98% (ou 0,8498).
3. Qualidade: transformando voltas executadas em malha conforme
No tear circular, cada volta do cilindro entrelaça uma fileira de laçadas. Se o tecido apresentar defeitos contínuos — como furos, agulhas quebradas com riscos na vertical, contaminação por óleo lubrificante ou imperfeições de puxamento no início de rolo —, essas voltas foram executadas pela máquina, mas geraram desperdício.
A ficha técnica estipula a relação direta de quantas voltas compõem a metragem ou o peso da peça. Portanto, quando a inspeção identifica um trecho com defeito ou um rolo que precisou ser rebaixado para segunda qualidade, é possível converter esse refugo exatamente no volume correspondente de voltas perdidas:
Voltas Conformes = Voltas Reais Registradas − Voltas Equivalentes Refugo/Defeito
O índice de Qualidade representa a razão entre as voltas que geraram produto de primeira linha e o total de voltas registradas:
Qualidade = Voltas Conformes ÷ Voltas Reais Registradas
Continuando com o nosso exemplo: das 9.280 voltas registradas pelo sensor, a inspeção de malha apontou perdas por furos e contaminações equivalentes a 370 voltas descartadas ou segregadas.
Subtraindo as perdas, temos 9.280 − 370 = 8.910 voltas conformes. Dividindo 8.910 pelas 9.280 voltas totais, encontramos uma Qualidade de 96,01% (ou 0,9601).
O cálculo consolidado do OEE
Com os três indicadores calculados a partir da mesma base temporal e de rotação, consolidamos o OEE da linha:
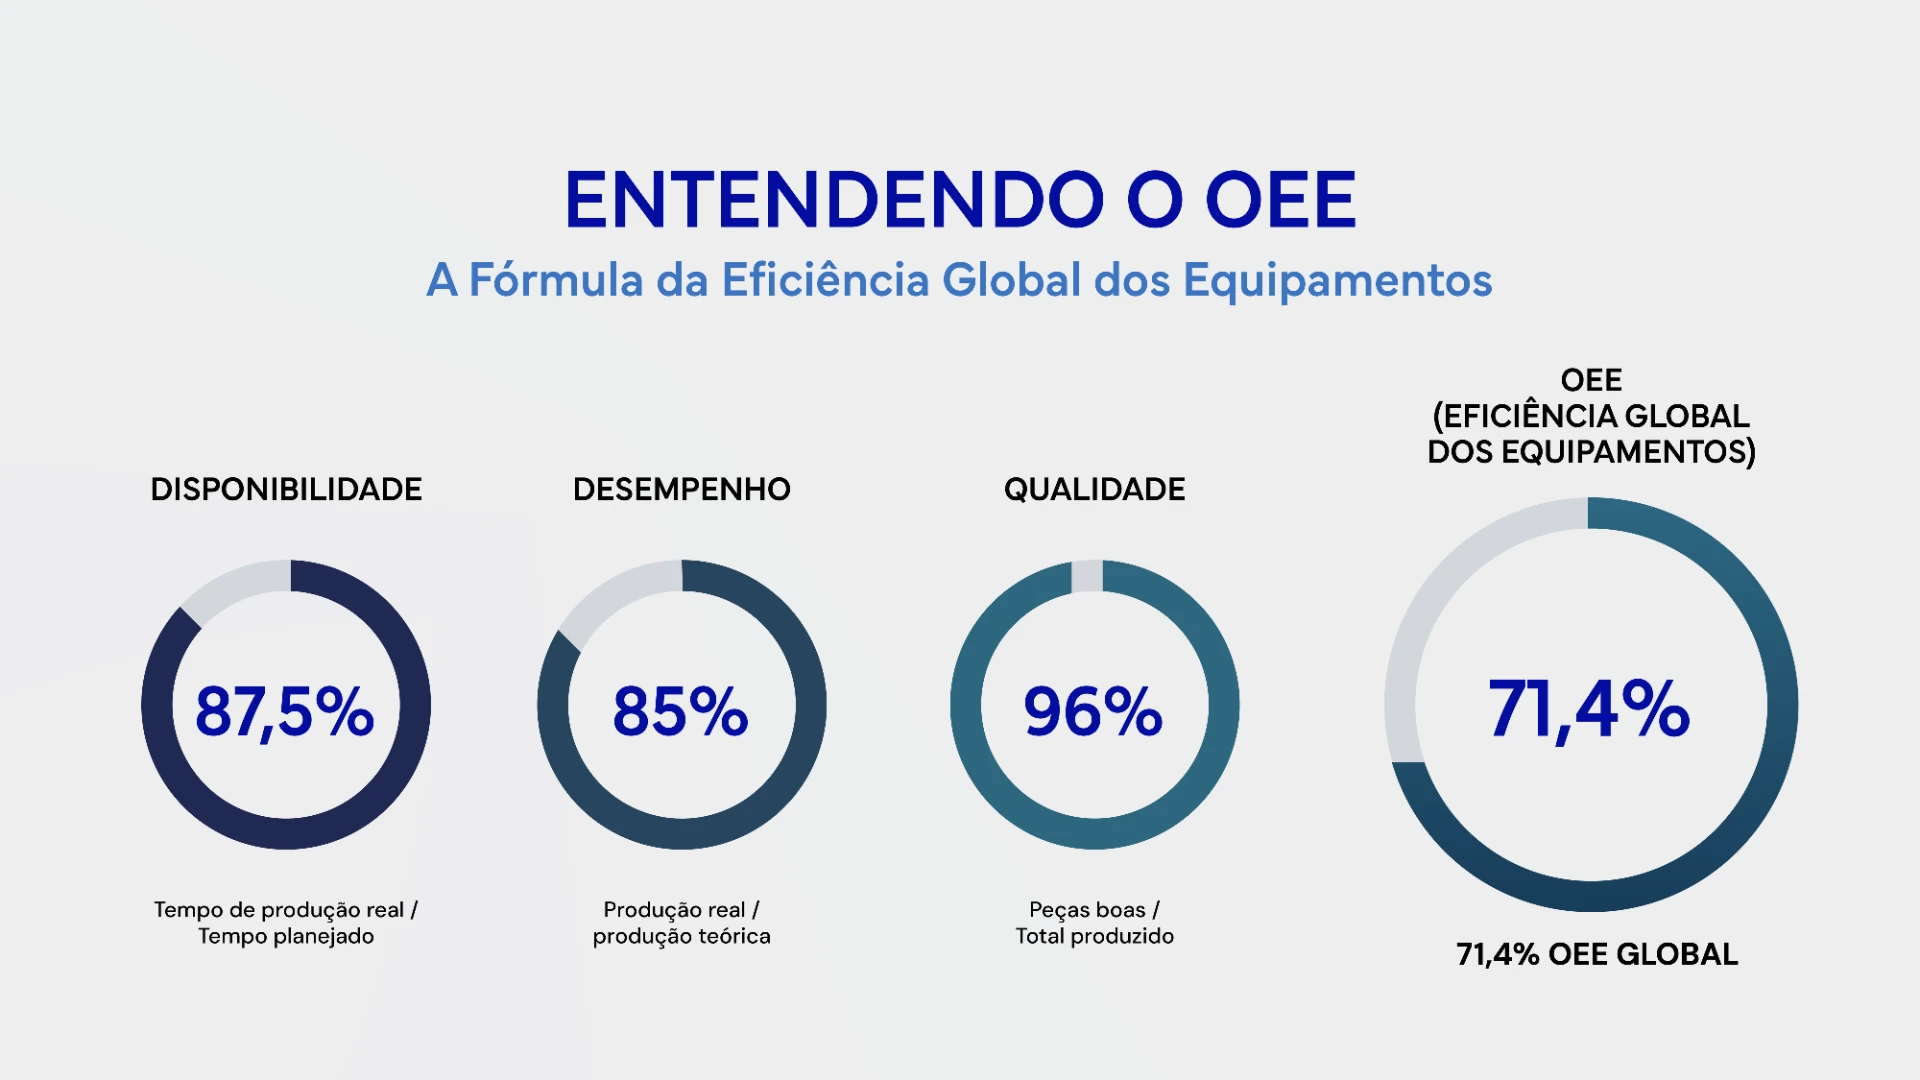
O resultado de 71,4% evidencia que quase um terço do potencial produtivo do tear foi drenado ao longo do turno. Em tempo, são cerca de 137 minutos perdidos em um turno de 480: 60 min em paradas, cerca de 63 min de ritmo abaixo do nominal e cerca de 14 min em malha com defeito. Multiplique por três turnos e pelo número de teares para ver a capacidade escondida da sua malharia.
É nesse contexto que uma malharia tradicional que olha apenas para o peso acumulado dos rolos pode achar que a operação transcorreu com normalidade, sem perceber que microparadas de alimentação de fio e redução pontual de RPM consumiram horas de produção rentável.
Antes de sequenciar melhor as ordens de produção, é preciso saber com precisão quanto cada tear realmente entrega. O domínio do OEE é essa base: auditar o ritmo do tear, identificar quebras invisíveis de fio e garantir que cada giro do cilindro se converta em tecido de alta qualidade.
A automação da coleta dos dados com sensores de volta
Fazer esse cálculo de forma manual no final do turno traz limitações óbvias. Contadores mecânicos ou horímetros estáticos mostram apenas o número final de voltas, mas não explicam o comportamento do tear durante o processo. Eles não revelam em quais momentos o equipamento rodou abaixo da velocidade programada nem registram as microparadas que o operador destravou sem anotar.
A instalação de sensores de volta integrados à telemetria do chão de fábrica resolve essa lacuna. O sistema registra cada pulso do cilindro, correlaciona a rotação instantânea com a ficha técnica do artigo em produção e atualiza o OEE em tempo real em telas de gestão à vista. A liderança de produção e os tecelões passam a enxergar desvios no momento exato em que ocorrem, agindo para recolocar os teares no ritmo ideal antes que o turno termine.
Feito isso, o VISDEC correlaciona automaticamente as voltas perdidas com os registros de ocorrência. Assim, gráficos de Pareto dinâmicos mostram com clareza quais paradas realmente drenam o rendimento do setor.
Como uma ferramenta adicional que ajuda a compreender o cruzamento de dados, o agente de inteligência artificial da plataforma analisa o comportamento das linhas e aponta ativamente para o gestor onde está a maior perda do turno. Dessa forma, dando uma sugestão para o ponto exato de intervenção mecânica ou operacional, o VISDEC permite estancar o desperdício antes que ele comprometa a meta do dia.
Leve o controle preciso da produção para a sua malharia
Conhecer o OEE exato dos seus teares circulares é a forma mais segura de destravar capacidade fabril sem precisar investir na compra de maquinário adicional. Com a plataforma VISDEC, os sensores de volta coletam dados contínuos de rotação, calculam o OEE automaticamente e entregam visibilidade instantânea sobre cada linha de tecelagem.
Solicite um diagnóstico de OEE em um tear com a plataforma VISDEC e veja como coletar automaticamente dados estratégicos e gerar produtividade.