As 6 Grandes Perdas na Produção: identifique e elimine os gargalos do seu chão de fábrica
Conheça as 6 Grandes Perdas do TPM, como elas afetam Disponibilidade, Performance e Qualidade no OEE e como eliminá-las com dados em tempo real.
Aumentar a capacidade produtiva de uma fábrica nem sempre significa investir em novos maquinários ou expandir turnos. Na maioria das operações industriais, a resposta para elevar a entrega está em eliminar o que impede os equipamentos existentes de atingirem o seu potencial máximo: as ineficiências invisíveis do dia a dia.
Na metodologia do TPM (Total Productive Maintenance), essas ineficiências são categorizadas como as 6 Grandes Perdas da Produção. E elas atacam diretamente os três componentes que formam o índice de OEE (Overall Equipment Effectiveness): Disponibilidade, Performance e Qualidade.
Portanto, se a sua equipe ainda descobre os gargalos apenas no fechamento do turno ou por meio de planilhas manuais, entender cada uma dessas perdas é o primeiro passo. Dessa forma, é possível transformar dados brutos em melhores decisões, que reduzem custos e aumentam a margem operacional.
OEE e as 6 Perdas: como eles se conectam?
O indicador de OEE sintetiza a eficiência global de uma linha multiplicando três fatores: Disponibilidade, Performance e Qualidade. E cada um desses três pilares é degradado por duas perdas específicas:
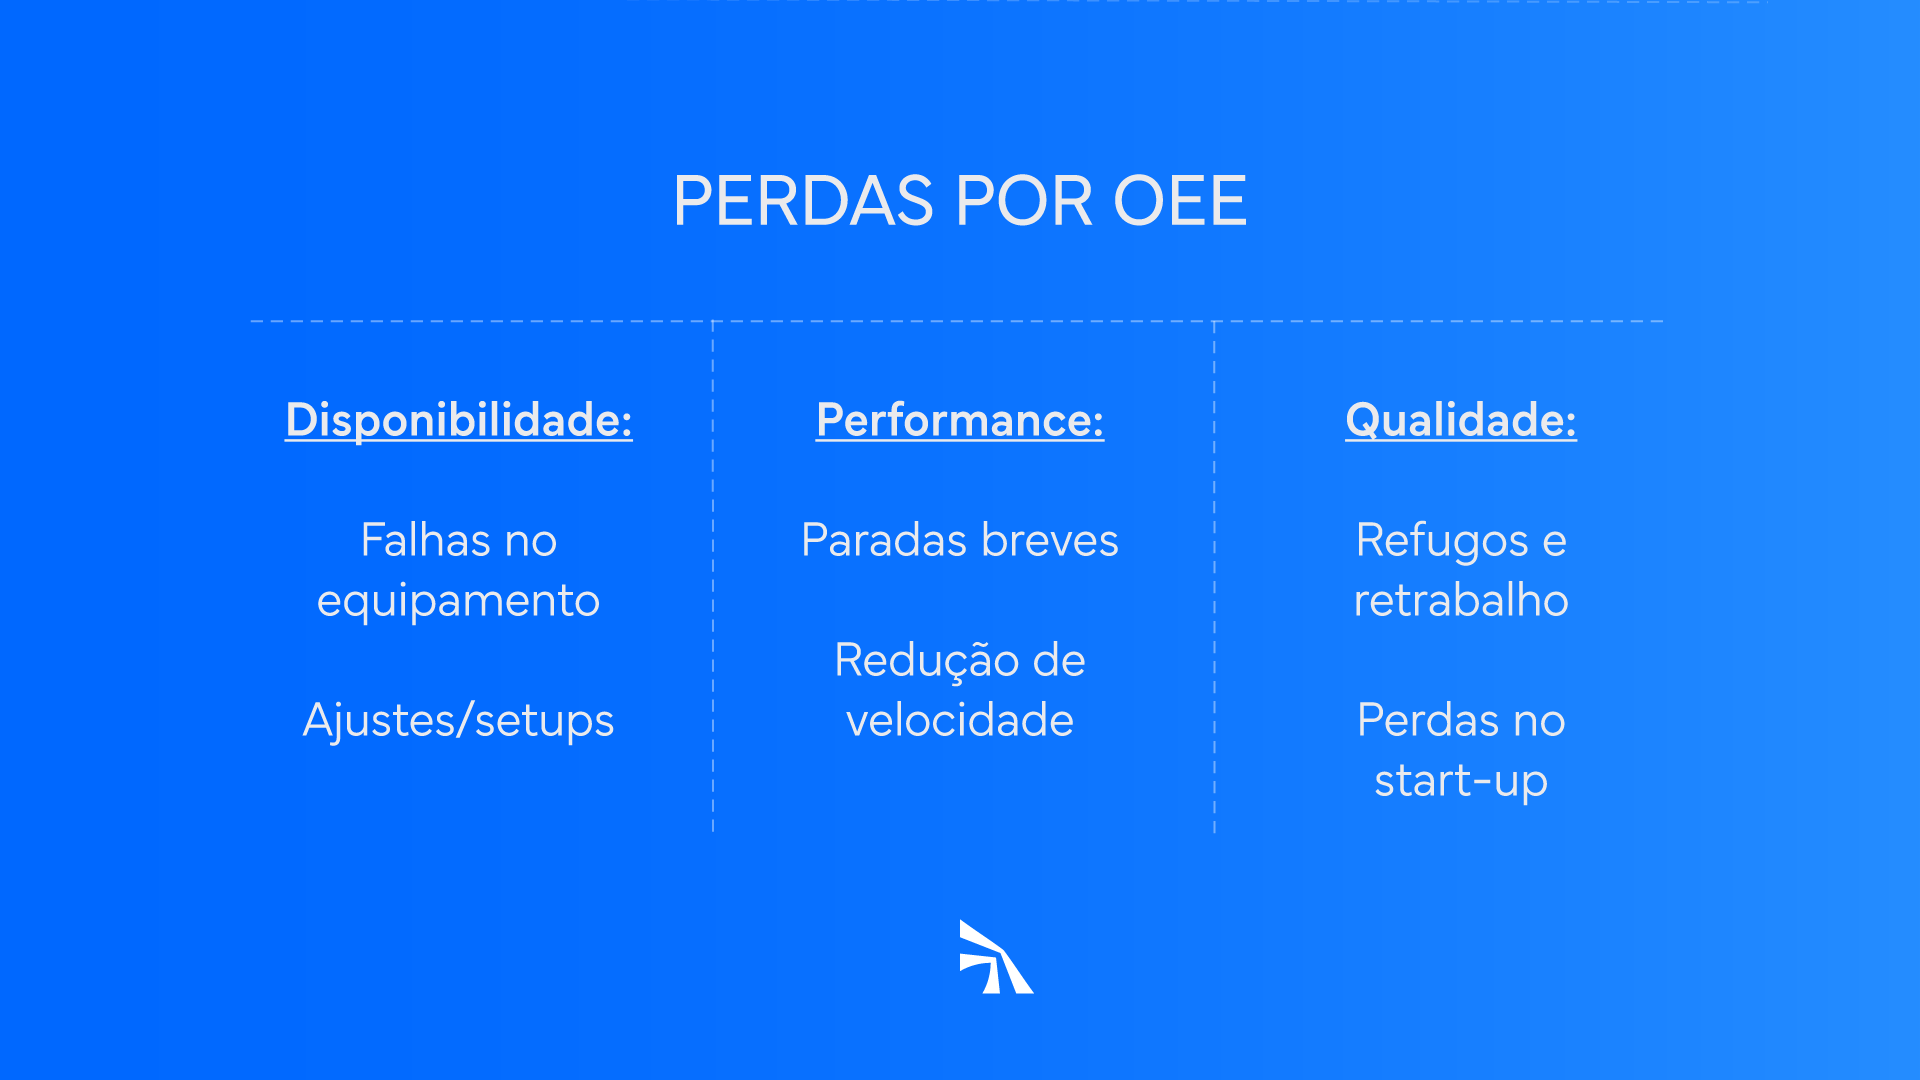
Abaixo, detalhamos cada uma delas, com seus impactos práticos e como agir para neutralizá-las.
1. Perdas por Disponibilidade
A Disponibilidade mede o tempo real em que a máquina esteve em operação comparado ao tempo em que ela estava programada para produzir. Portanto, suas perdas estão relacionadas com eventos que causam paradas.
1. Falhas de equipamento (Não-Programadas)
São as interrupções imprevistas causadas por problemas mecânicos, elétricos ou falhas de utilidades (ar comprimido, energia, refrigeração). Quando a máquina para de repente, o impacto vai além do tempo ocioso: gera acúmulo de WIP (Work in Process), desorganiza a programação e pode sobrecarregar a manutenção.
Causa comum: Falta de manutenção preventiva e preditiva estruturada, ausência de monitoramento de vibração ou temperatura, e desgaste prematuro de peças sem rastreamento de ciclo.
Como mitigar: Estabelecer planos de manutenção preventiva baseados em horas de operação reais (e não estimadas) e implantar telemetria em tempo real para disparar alertas antes que anomalias mecânicas se tornem quebras.
2. Ajustes e setups (Trocas de linha e ferramentas)
Qualquer parada programada para mudança de produto, troca de ferramentas, moldes, calibrações ou trocas de insumos entra nesta categoria. O tempo decorrido entre a última peça boa do lote anterior e a primeira peça boa do próximo lote é tempo de não agregação de valor.
Causa comum: Falta de padronização nos procedimentos de troca, ferramentas ausentes no posto no momento da troca e ausência de métodos Lean.
Como mitigar: Aplicação de SMED (Single-Minute Exchange of Die) para transformar setups internos em externos, padronização visual das ferramentas necessárias antes do término do lote e cronometragem digital exata de cada etapa da troca.
2. Perdas por Performance
A Performance avalia se o equipamento produziu na cadência nominal esperada durante o tempo em que esteve efetivamente ligado. Sendo assim, suas perdas estão relacionadas com o ritmo da produção.
3. Paradas breves (Microparadas)
Interrupções de curta duração (normalmente inferiores a 5 ou 10 minutos) causadas por pequenas falhas: travamento de peças no alimentador, desajuste de fotocélulas, limpezas rápidas de bicos ou pequenas esperas pelo operador. Por serem rápidas, raramente constam em relatórios de apontamento manual, mas, somadas ao longo do dia, podem representar uma fatia relevante da capacidade.
Causa comum: Desalinhamento fino de guias, sensores sujos, variações nas dimensões da matéria-prima e falta de registro pontual de paradas curtas.
Como mitigar: Coleta automática de dados direto do PLC ou sensor da máquina. O sistema registra a parada no segundo exato em que a cadência zera, permitindo que a engenharia de processos identifique padrões de microparadas recorrentes.
4. Redução de velocidade (Operação lenta)
Ocorre quando o equipamento opera abaixo da sua velocidade de ciclo ideal (design speed). Muitas vezes a máquina não parou, mas está operando a 70% ou 80% do ritmo nominal para "evitar quebras", contornar desgastes mecânicos ou por desconhecimento do operador sobre a parametrização padrão.
Causa comum: Máquinas rodando abaixo da velocidade para compensar insumos fora de especificação, receio de travamento por parte dos operadores ou parametrização desatualizada na receita da máquina.
Como mitigar: Comparação em tempo real do tempo de ciclo real versus o tempo de ciclo padrão cadastrado no sistema, com dashboards visuais que indicam desvios imediatos de cadência.
3. Perdas por Qualidade
5. Refugos e retrabalho na produção estável
Peças rejeitadas por defeito durante o processo normal de fabricação. O refugo representa perda direta de matéria-prima, energia e tempo de ciclo de máquina. O retrabalho, embora aproveite o material, consome capacidade e mão de obra extras para entregar a mesma peça.
Causa comum: Desgaste progressivo de matrizes/ferramentas, variações bruscas de temperatura ou pressão no processo e falha de inspeção intermediária.
Como mitigar: Rastreamento do motivo exato do refugo associado ao lote, operador, molde e receita utilizada, além de monitoramento das variáveis de processo que causam desvios de tolerância.
6. Perdas no start-up (Perdas de inicialização)
Ocorrem no período de aquecimento, ajuste e estabilização térmica ou dimensional do equipamento logo após uma troca de lote, manutenção ou início de turno. São as peças produzidas durante a calibração que acabam descartadas até que o processo atinja os parâmetros ideais.
Causa comum: Falta de controle fino de parâmetros de rampa de aquecimento, procedimentos manuais empíricos ("no olho") para calibrar tolerâncias e ausência de receitas digitais padronizadas.
Como mitigar: Digitalização de receitas e parâmetros de máquina via MES, garantindo que o início da produção carregue as configurações exatas já testadas e validadas, reduzindo o tempo e a quantidade de peças necessárias para alcançar a estabilidade.
Como sair do diagnóstico manual para a eliminação contínua das perdas
O grande obstáculo para resolver as 6 grandes perdas não é a falta de conhecimento dos conceitos, mas a qualidade e a velocidade dos dados. Afinal, quando uma fábrica utiliza fichas de papel ou relatórios preenchidos ao final do dia, acontecem algumas imprecisões. As microparadas são ignoradas ou arredondadas, a redução de velocidade passa despercebida, e os motivos de refugos e paradas tornam-se estimativas genéricas, impedindo uma ação na causa raiz.
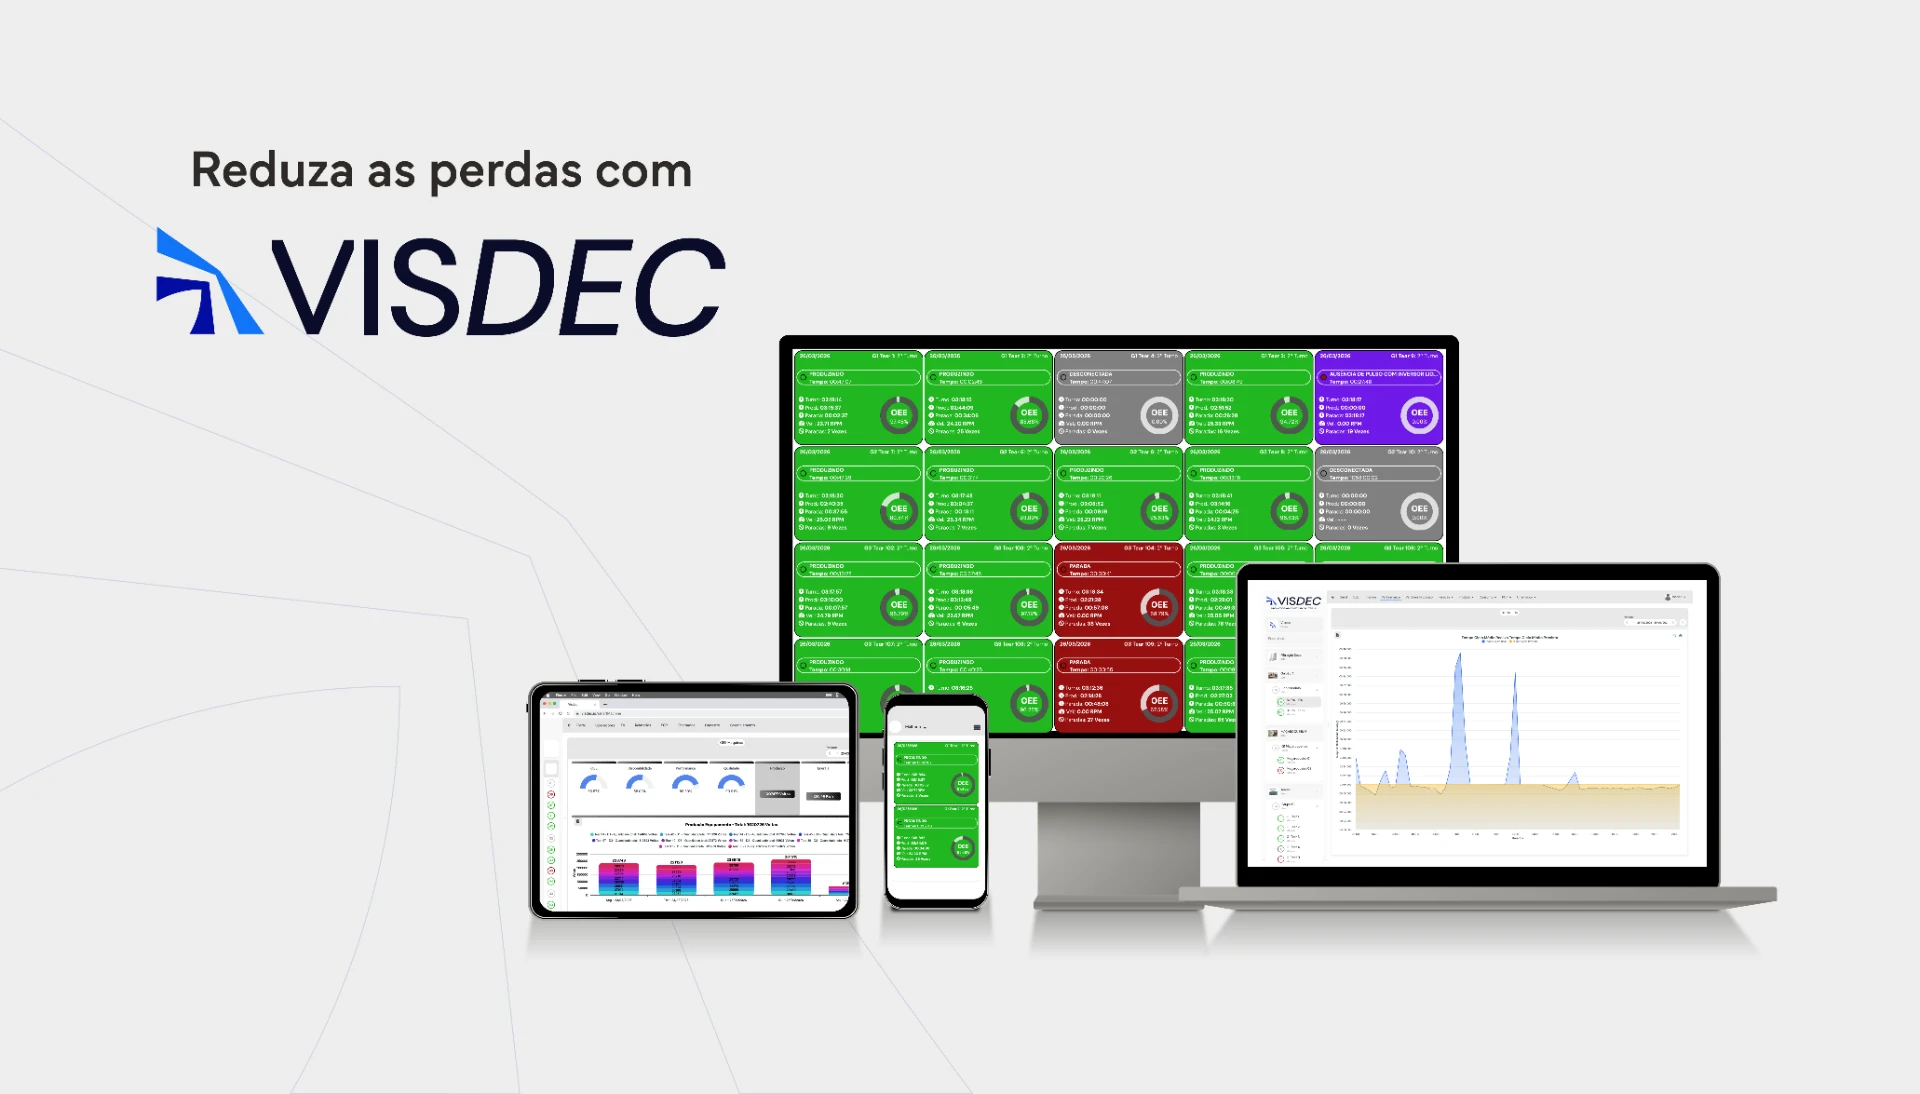
Nesse cenário, a transição para um sistema MES integrado à telemetria de chão de fábrica automatiza a coleta de status, velocidade e peças produzidas/rejeitadas direto das máquinas. Isso dá visibilidade imediata aos gestores: um painel de gestão à vista mostra onde está ocorrendo cada uma das perdas no exato momento em que ela acontece.
Transforme as perdas da sua fábrica em capacidade produtiva
Eliminar ineficiências exige enxergar o chão de fábrica em tempo real. Com a plataforma Visdec, você monitora o OEE por linha, audita microparadas e setups automaticamente e conecta seus dados de produção diretamente ao ERP, sem planilhas ou apontamentos em papel.
Agende uma demonstração prática do Visdec e veja como rastrear as 6 grandes perdas na sua linha de produção.